Как повысить прочность на раздавливание и однородность структуры прокаленного нефтяного кокса?
2026-06-26
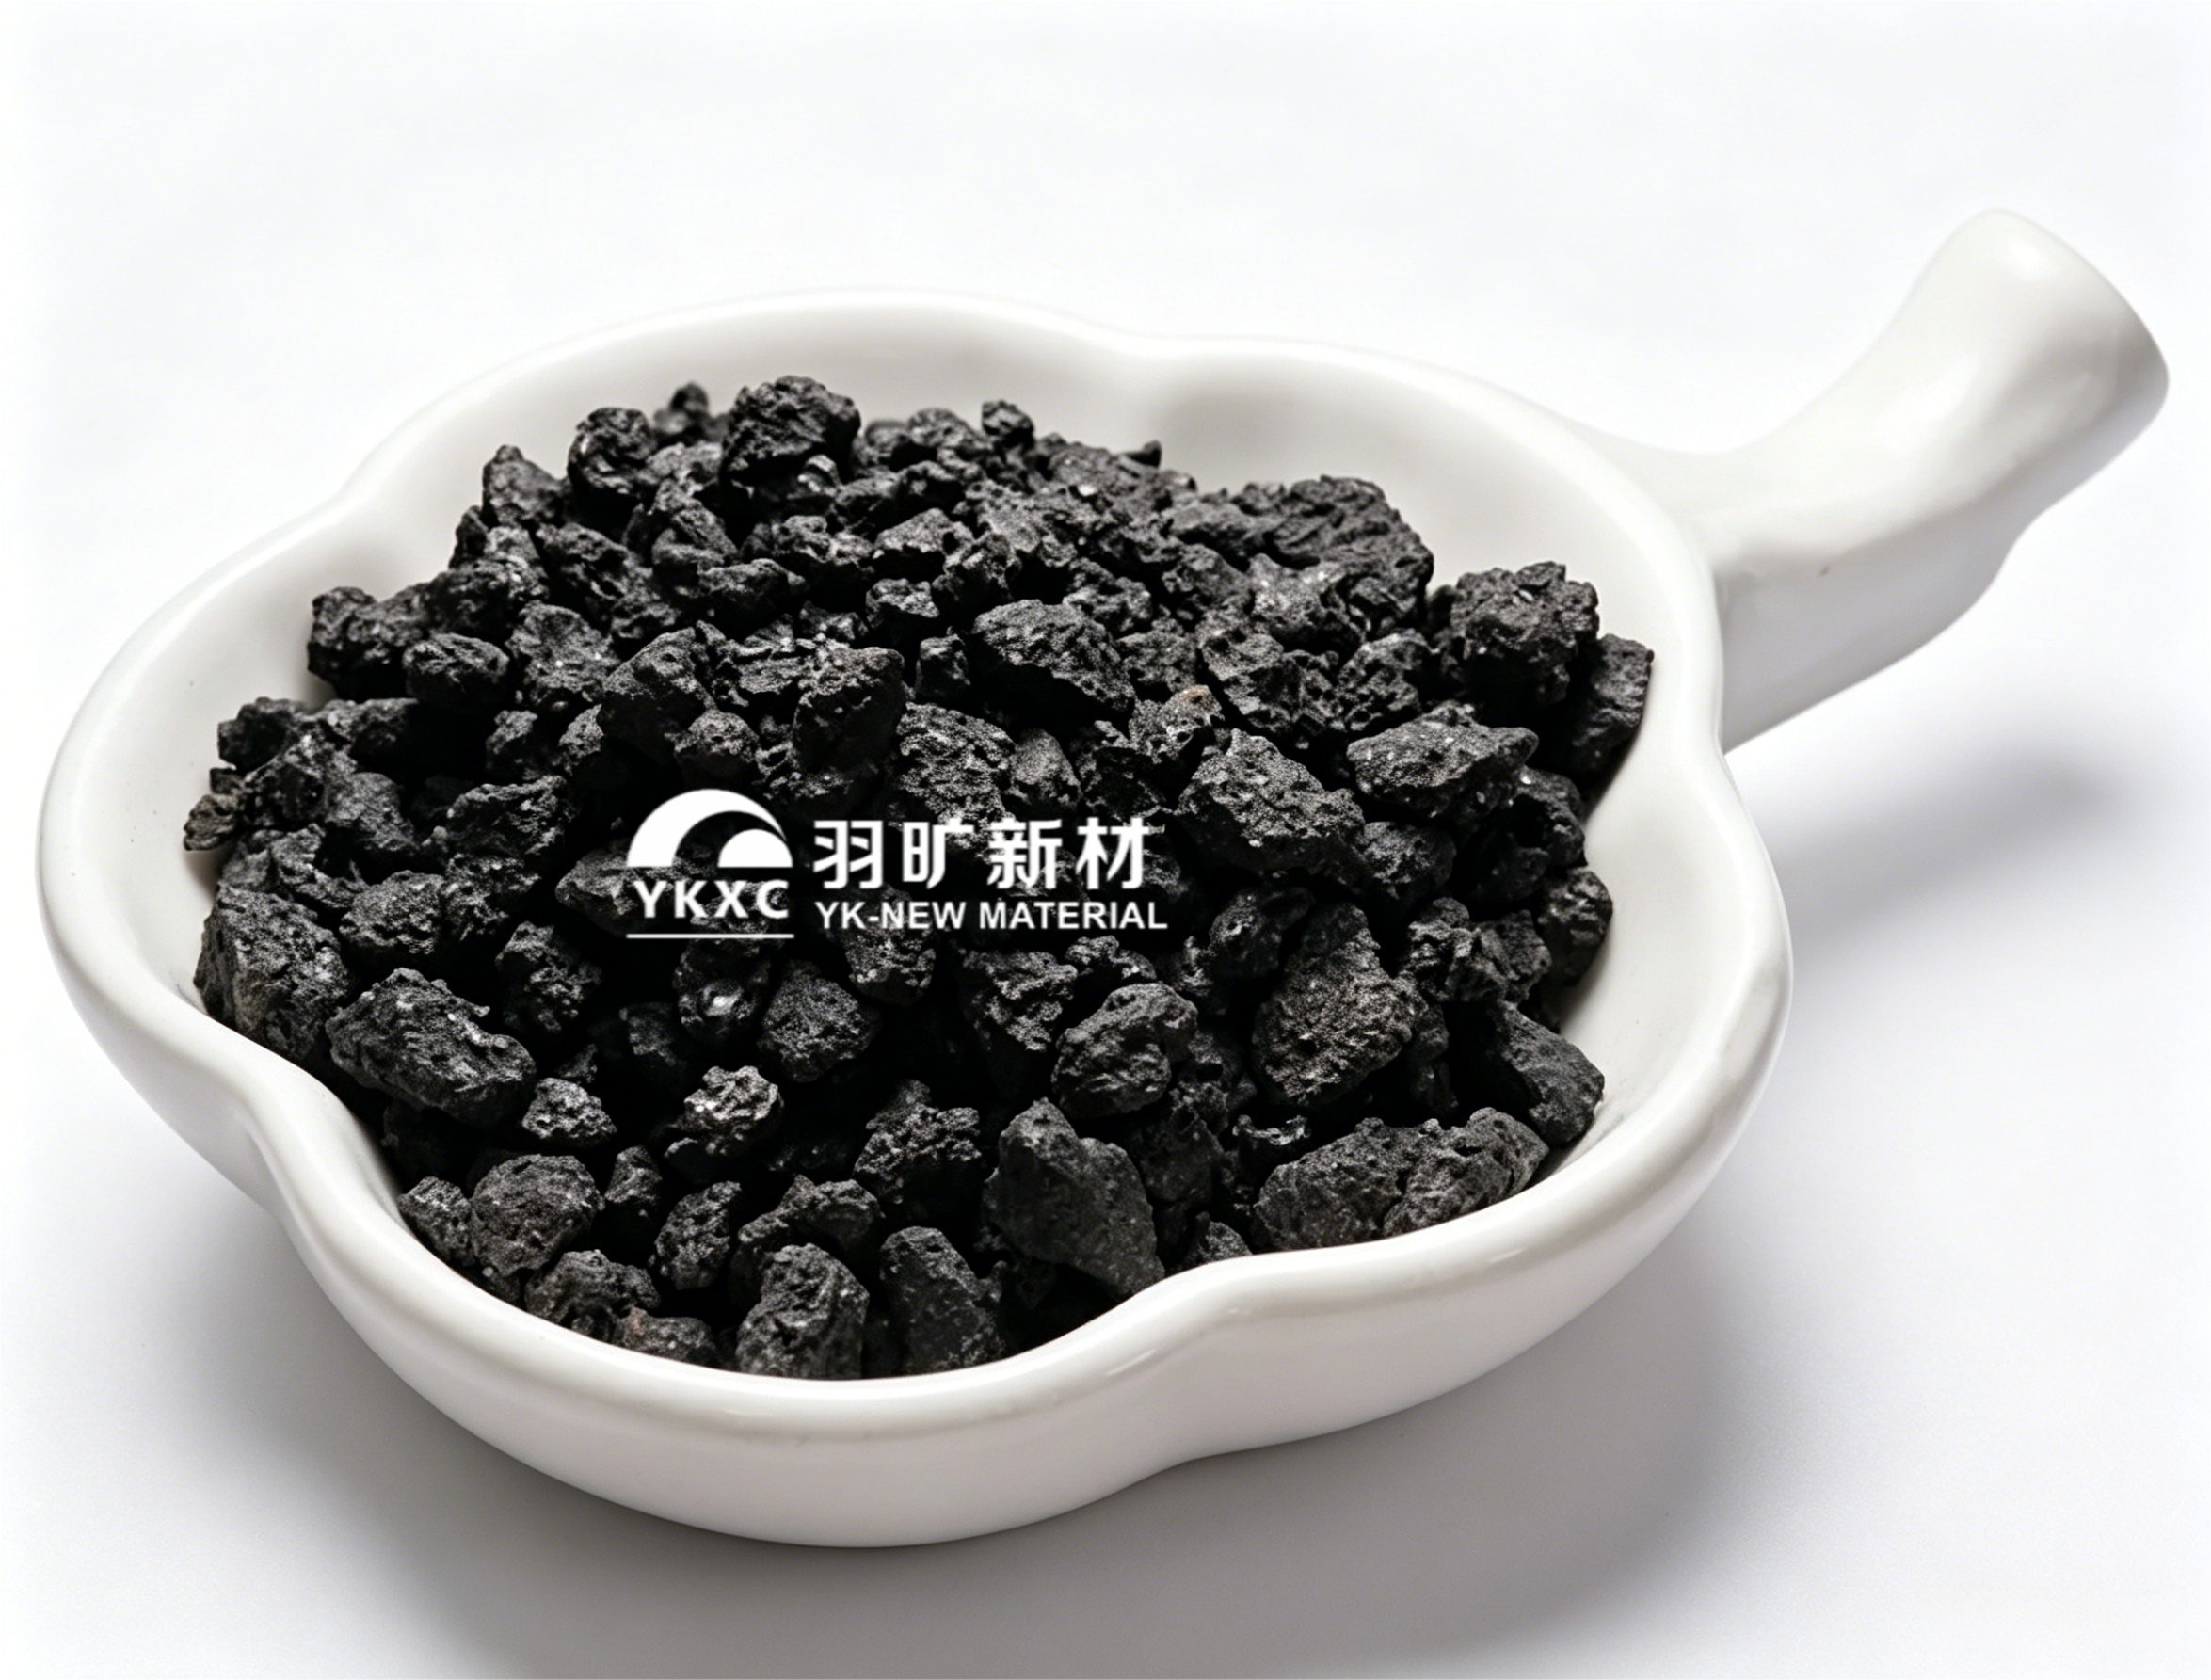
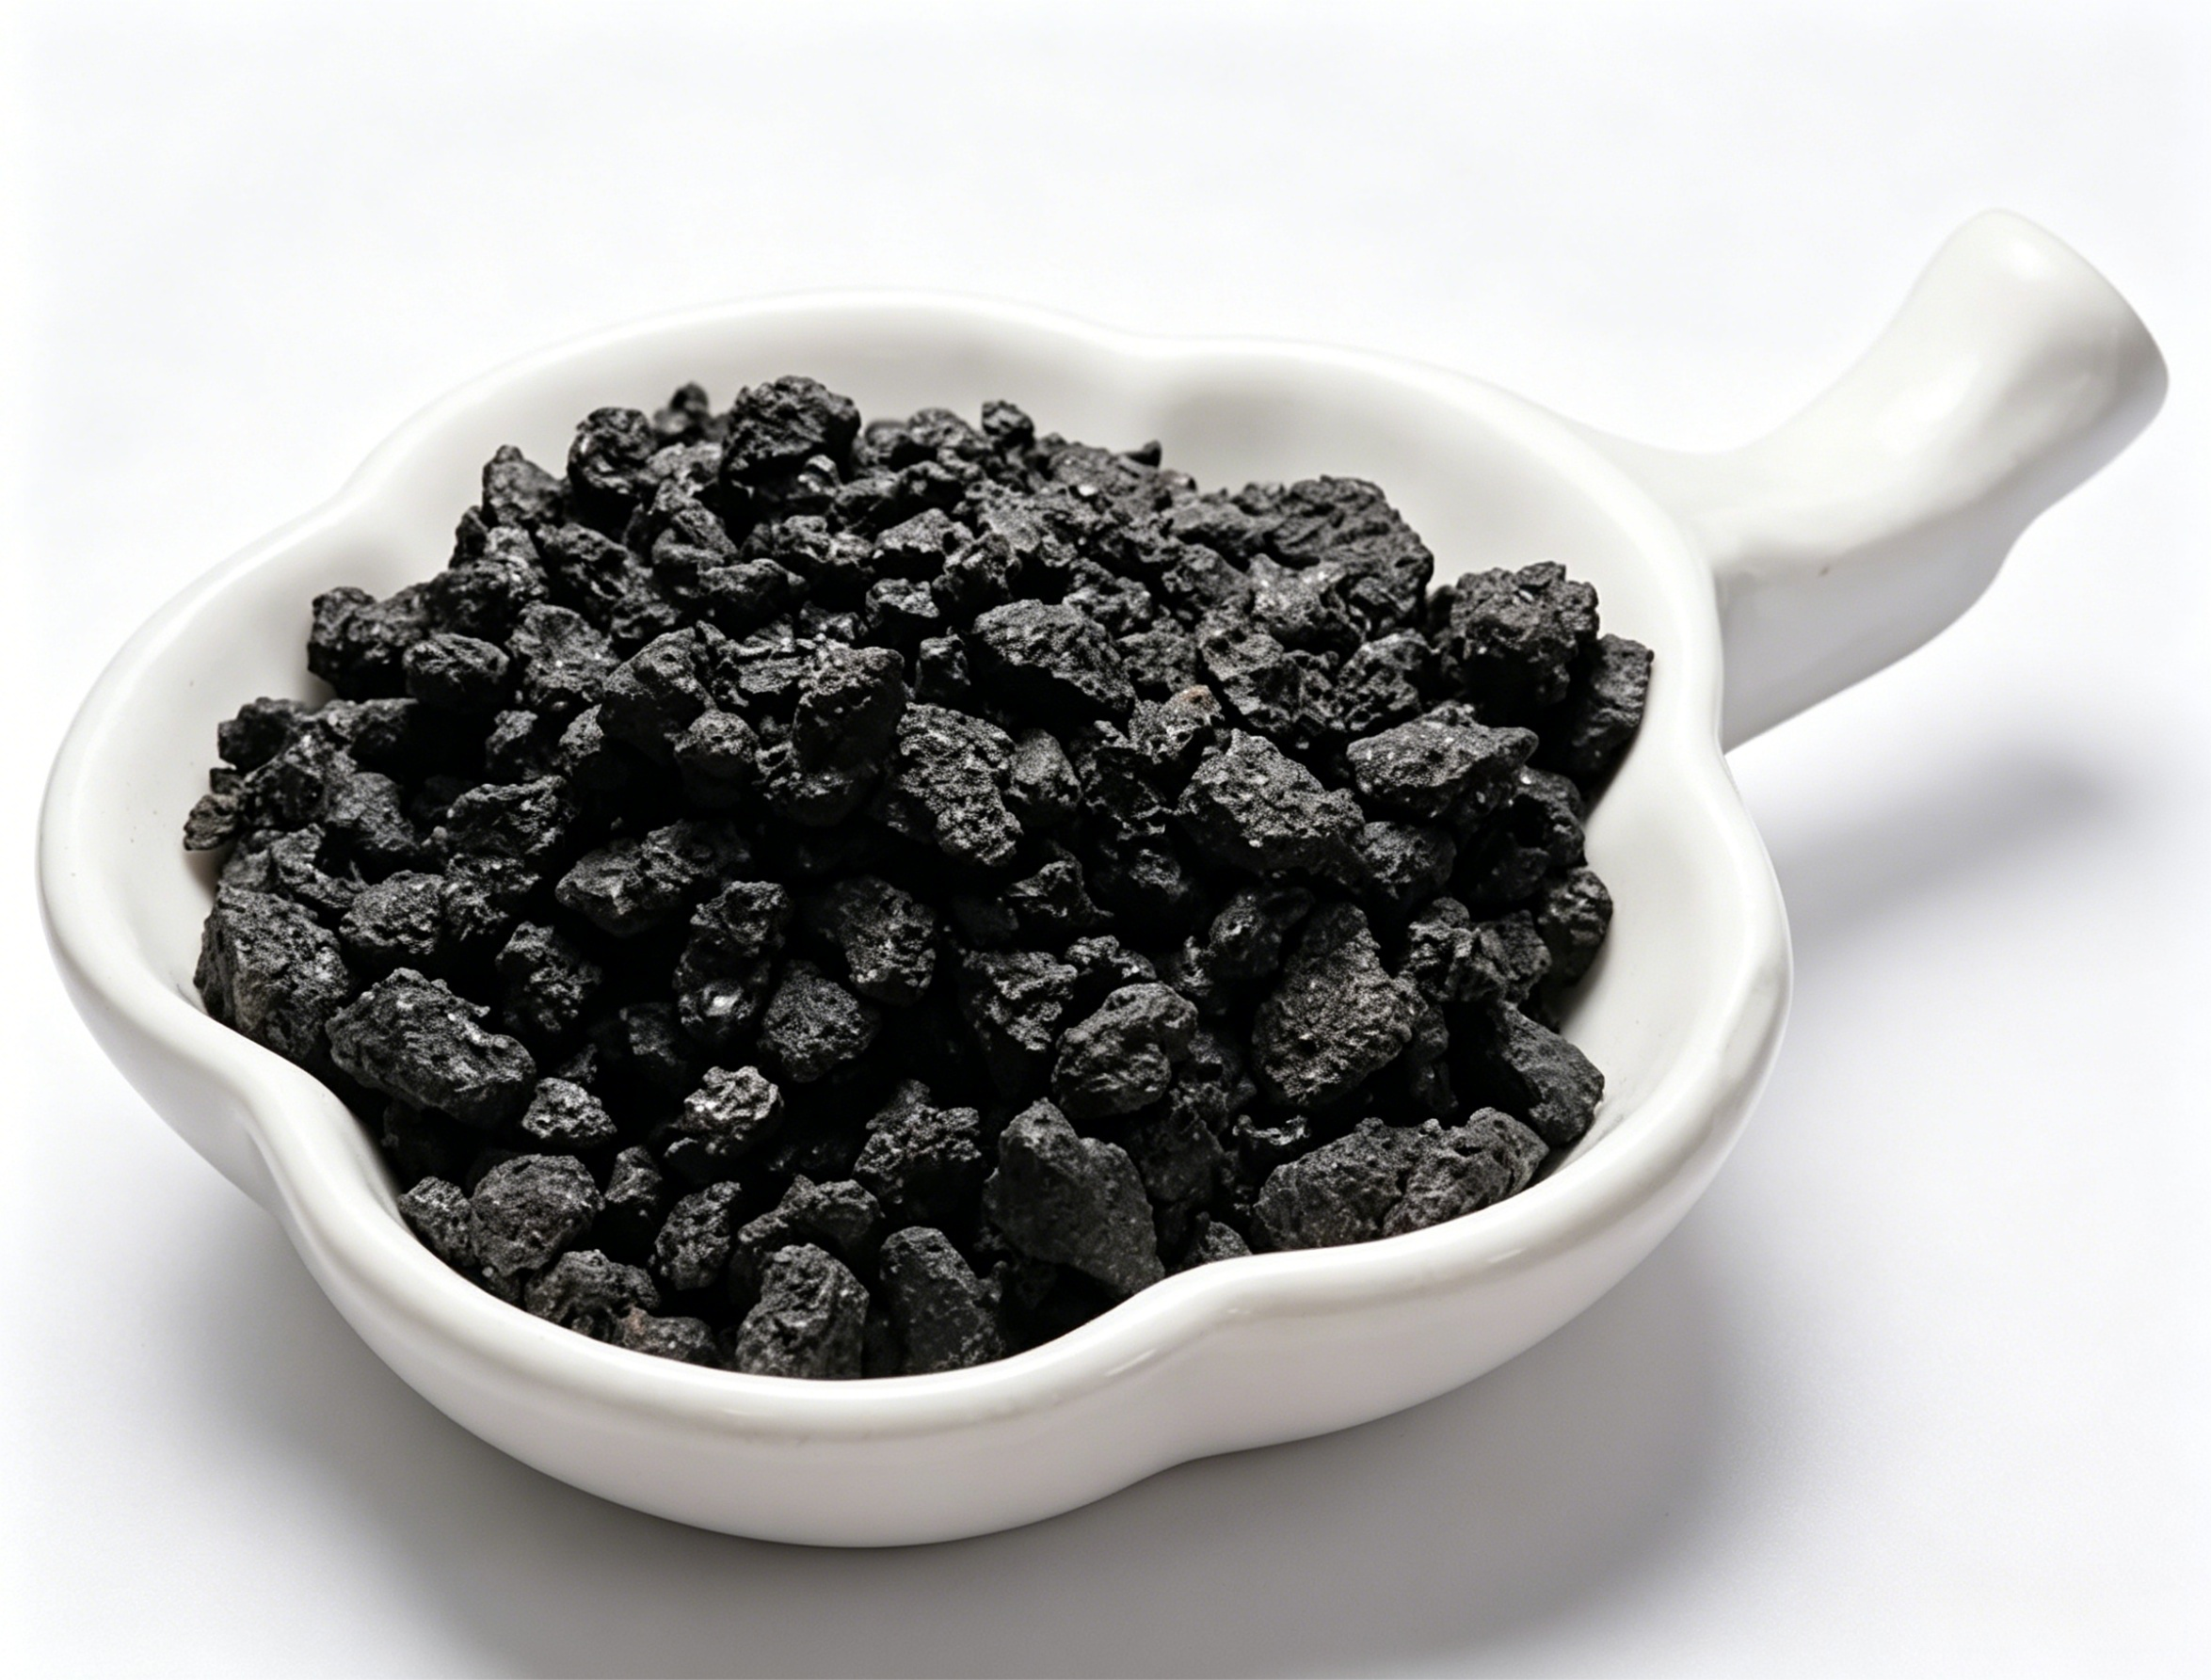
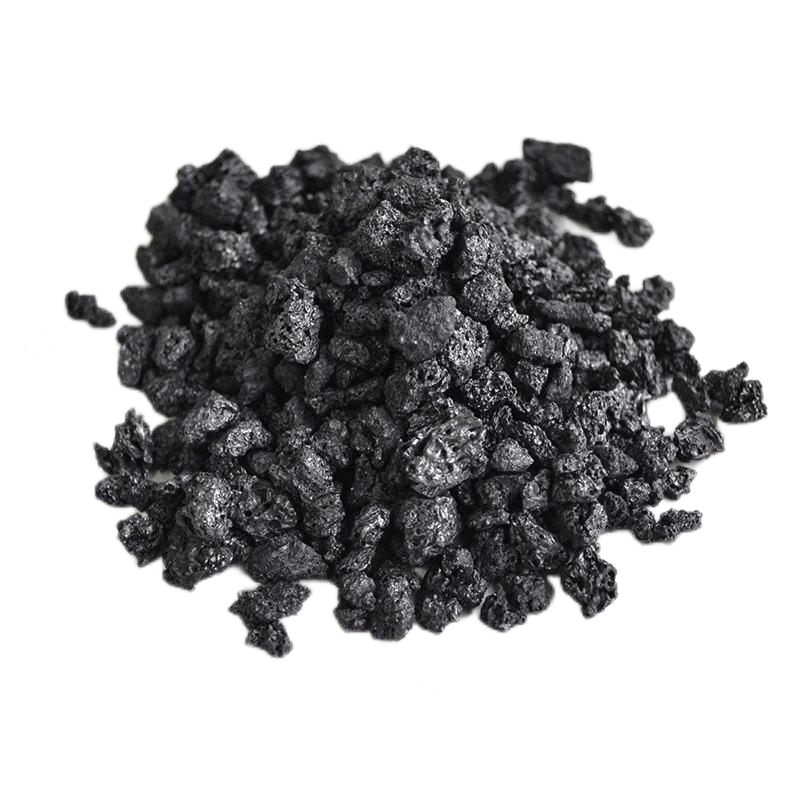
Добавление связующих веществ, таких как пек, в процессе обжига является основным методом повышения прочности при раздавливании и структурной однородности прокаленного нефтяного кокса. Его роль сродни роли “клея” и “наполнителя”, прочно связывающего свободные частицы нефтяного кокса в плотное, единое целое.
В частности, он работает с помощью следующих ключевых механизмов:
Эффект связывания и наполнения: Устранение внутренних дефектов
Нефтяной кокс сам по себе пористый, и эти пустоты и промежутки между частицами являются слабыми местами конструкции. При высоких температурах пек размягчается и течет, равномерно покрывая частицы нефтяного кокса и проникая в эти микроскопические поры и трещины и заполняя их.
Такое “заполнение зазоров” уменьшает зазоры между частицами и увеличивает плотность материала. Более плотная структура означает, что напряжение передается внутри материала более равномерно и с меньшей вероятностью концентрируется в определенных точках, что значительно повышает прочность на раздавливание и делает общую структуру более однородной и стабильной.
Контроль карбонизации и усадки: образование прочных “углеродных мостиков”
Во время обжига сам пек претерпевает сложные физико-химические изменения, в конечном итоге карбонизируясь, образуя прочный коксовый каркас.
Высокотемпературная карбонизация:** При высокотемпературном прокаливании (обычно при температуре 1200-1300°C) пек разлагается и поликонденсируется, в конечном итоге превращаясь в твердый углеродсодержащий материал, который прочно входит в структуру нефтяного кокса. Это эффективно создает прочные “углеродные мостики” между частицами.
*Контроль усадки:** Без связующего частицы нефтяного кокса сжимаются по отдельности при высоких температурах, что делает их склонными к растрескиванию. Равномерное присутствие смолы смягчает и уравновешивает напряжение объемной усадки во время обжига, тем самым предотвращая появление трещин и структурных повреждений, вызванных неравномерной усадкой, обеспечивая структурную целостность и однородность размеров конечного продукта.
Ключевые моменты оптимизации процесса
Для достижения наилучших результатов на поле решающее значение имеют следующие детали процесса:
1. Выбор правильной подачи: Композиция подачи оказывает значительное влияние. Исследования показали, что использование смолы с умеренным содержанием нерастворимого в хинолине (QI) (приблизительно 5,2%) в качестве связующего более благоприятно для формирования упорядоченной микроструктуры, тем самым повышая эксплуатационные характеристики конечного продукта. Как чрезмерно высокое, так и чрезмерно низкое содержание QI приводит к неоптимальным результатам.
2. Оптимизация процесса смешивания и формования: Пек должен быть тщательно и равномерно перемешан с нефтяным коксом. Может быть использован процесс экструзионного формования при холодном прессовании при комнатной температуре, при котором порошкообразный нефтяной кокс смешивают с эмульгированным пеком или обезжиренной смолой (содержание каждого из них составляет примерно 2-10%), формуют под давлением 25-50 МПа и затем подвергают последующему обжигу.
3. Контроль количества добавки: Необходимо точно контролировать количество добавляемой смолы. Избыточная добавка (например, до 33%) может изменить свойства материала и обычно применяется для специальных применений (таких как изотропный графит); недостаточная добавка приводит к недостаточному связыванию. В запатентованных технологиях обычным соотношением добавок является массовое соотношение нефтяного кокса к пеку, равное 10-20:1, что означает, что содержание пека составляет приблизительно 5-10%, что может служить практическим ориентиром.